1. ట్యూబ్ కట్
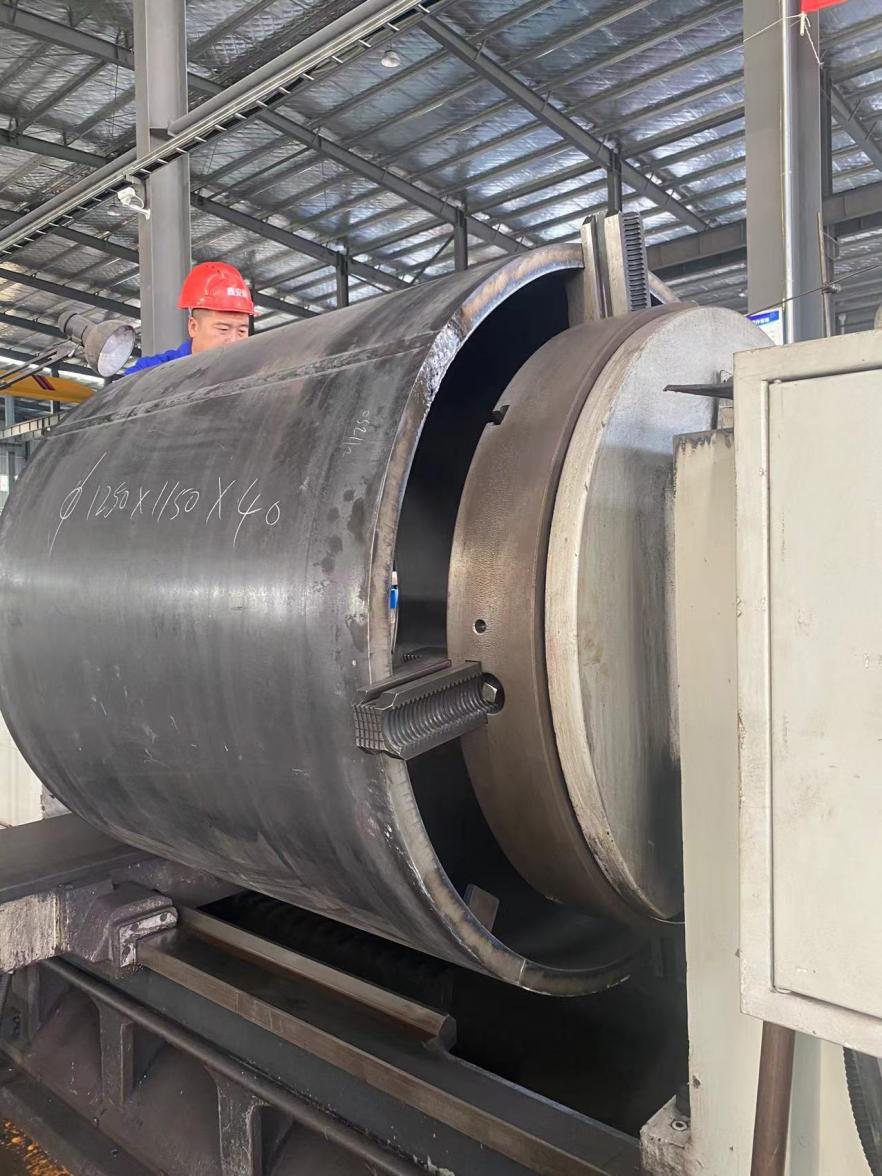
ఉక్కు పైపును కత్తిరించే ప్రక్రియలో, రోలర్ షెల్ యొక్క పొడవు పేర్కొన్న పరిధిలో నియంత్రించబడుతుందని నిర్ధారించుకోవడంతో పాటు, చాంఫరింగ్ కోణాన్ని నిర్ధారించడం కూడా అవసరం. పైప్ కట్టింగ్ మెషిన్ యొక్క అసమాన ఛాంఫరింగ్ కారణంగా కారు యొక్క స్టాప్ రోలర్ షెల్ మధ్యలో ఉండదు, ఫలితంగా రోలర్ యొక్క రేడియల్ రనౌట్ పెరుగుతుంది. డ్రాయింగ్ యొక్క అవసరాల కంటే షెల్ పొడవు ఎక్కువగా ఉంటే, షాఫ్ట్ హెడ్ బయటకు పొడుచుకు వచ్చినప్పుడు రోలర్ షెల్ యొక్క పరిమాణం తగ్గించబడుతుంది, ఇది రోలర్ ఫ్రేమ్లో రోలర్ను ఉంచకుండా ఉండవచ్చు.
2. లోతైన ట్యూబ్ కట్
కారు స్టాప్ ప్రక్రియ యొక్క ప్రధాన నియంత్రణ కారకాలు స్టాప్ యొక్క లోతు మరియు లోపలి రంధ్రం యొక్క వ్యాసం. నోటి యొక్క లోతు చాలా లోతుగా లేదా చాలా లోతుగా ఉంటుంది, ఫలితంగా బేరింగ్ సీటు యొక్క సంస్థాపన స్థానంలో లేదు, ఫలితంగా రోలర్ భ్రమణ నిరోధకత పెరుగుతుంది మరియు రోలర్ యొక్క వ్యాసం జంప్ పెరుగుతుంది. మరియు కారు నుండి స్టాప్ మౌత్ యొక్క వ్యాసం డ్రాయింగ్ యొక్క అవసరాల కంటే ఎక్కువగా ఉంటుంది, ఫలితంగా రోలర్ యొక్క రెండు చివర్లలో బేరింగ్ సీట్లు కేంద్రీకృతం కాకుండా ఉంటాయి, ఫలితంగా రోలర్ భ్రమణ నిరోధకత పెరుగుతుంది మరియు రోలర్ యొక్క వ్యాసం జంప్ పెరుగుతుంది; స్టాప్ యొక్క వ్యాసం డ్రాయింగ్ యొక్క అవసరాల కంటే తక్కువగా ఉంటే, బేరింగ్ సీటు ఇన్స్టాల్ చేయబడదు
3. ప్రెస్-ఫిట్ బేరింగ్ హౌసింగ్
బేరింగ్ సీటు ప్రెస్-ఫిట్టింగ్ స్థానంలో లేదు, ఫలితంగా రెండు చివర్లలో బేరింగ్ సీటు తప్పుగా అమర్చబడుతుంది, ఫలితంగా రోలర్ భ్రమణ నిరోధకత పెరుగుతుంది మరియు రోలర్ వ్యాసం జంప్ పెరుగుతుంది.
4. వెల్డింగ్ కార్యకలాపాలు
బేరింగ్ సీటును వెల్డింగ్ చేసినప్పుడు, వెల్డింగ్ వోల్టేజ్ మరియు కరెంట్ చాలా పెద్దవి లేదా చాలా చిన్నవిగా ఉంటాయి, ఇది అసమాన వెల్డింగ్, అన్స్మూత్, సచ్ఛిద్రత, లీకేజ్ వెల్డింగ్ మరియు వెల్డింగ్ నోడ్యూల్స్కు కారణమవుతుంది, ఇది రోలర్ యొక్క సేవా జీవితాన్ని ప్రభావితం చేస్తుంది.
5. కుదింపు బేరింగ్, కుదింపు ముద్ర
a. బేరింగ్ ప్రెస్-ఫిట్టింగ్ స్థానంలో లేదు లేదా బేరింగ్ మరియు సీల్ ఒకే సమయంలో ప్రెస్-ఫిట్టింగ్గా ఉంటాయి, దీని ఫలితంగా సీల్ యొక్క అధిక వైకల్యం ఏర్పడుతుంది, ఫలితంగా రోలర్ యొక్క భ్రమణ నిరోధకత పెరుగుతుంది మరియు వంగని భ్రమణ ఉంటుంది.
బి. బేరింగ్లు మరియు సీల్స్ నొక్కినప్పుడు, రోలర్ షెల్ యొక్క రెండు చివరల నుండి పొడుచుకు వచ్చిన షాఫ్ట్ హెడ్ యొక్క పరిమాణం అసమానంగా ఉంటుంది, ఇది డ్రాయింగ్ యొక్క అవసరాలకు అనుగుణంగా ఉండదు, ఇది రోలర్ ఫ్రేమ్లో రోలర్ను ఉంచకపోవడానికి కారణం కావచ్చు.
6. సర్దుబాటు
ఈ దశలో ఇడ్లర్ యొక్క ప్రాసెసింగ్ సమయంలో బేరింగ్ మరియు సీల్ దశలవారీగా ప్రెస్-ఫిట్టింగ్ అయినందున, ప్రెస్-ఫిట్టింగ్ ప్రక్రియలో సీల్ వైకల్యం లేదా సీలింగ్ గ్యాప్ తెరవబడదు, షాఫ్ట్ ఫ్లెక్సిబుల్గా తిరిగేలా చూసేందుకు షాఫ్ట్ హెడ్ని తట్టి సీలింగ్ గ్యాప్ తెరవాలి. భ్రమణ నిరోధకత.
7. ఒక కారు గాడి
a. ట్రెంచ్ కారు యొక్క వెడల్పు చాలా పెద్దది, దీని ఫలితంగా పెద్ద అక్షసంబంధ స్ట్రింగ్ ఏర్పడుతుంది మరియు ప్రభావం తర్వాత యాక్సిల్ బ్లాక్ సులభంగా దెబ్బతింటుంది.